
Почему твердосплавные режущие лезвия необходимы для обработки стали с высоким содержанием кремния
Электротехническая сталь с ориентированной зеренной структурой является основой производства сердечников трансформаторов, и нет более требовательной марки, чем сталь с ориентированной зернистой структурой с высоким содержанием кремния. Его превосходные магнитные свойства имеют свою цену: то же содержание кремния, которое снижает потери в сердечнике, делает материал абразивным, твердым и трудно поддающимся сдвигу. Именно по этой причине твердосплавные режущие лезвия стали отраслевым стандартом. Они обеспечивают износостойкость, стабильность кромки и точность резки, необходимые для стали с высоким содержанием кремния, защищая как качество продукции, так и экономику производства.
Понимание зерноориентированной стали с высоким содержанием кремния
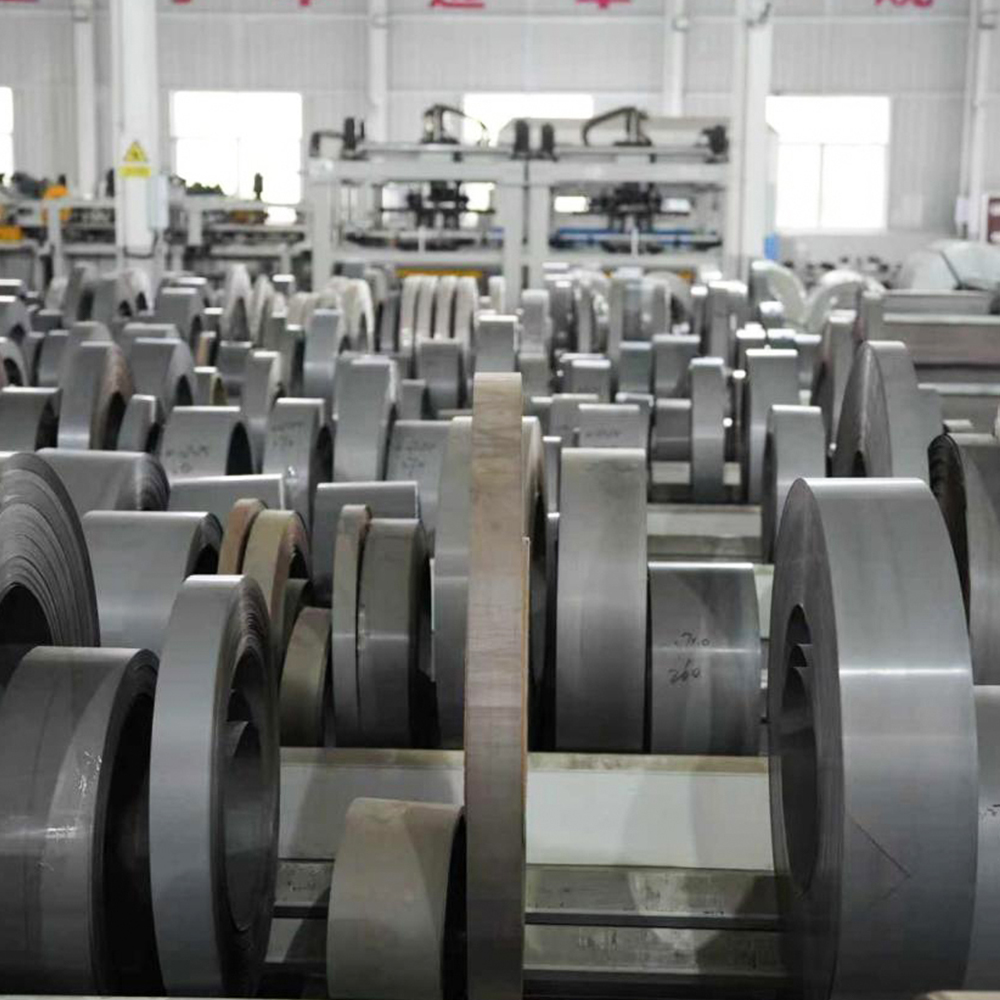
Зернистая сталь с высоким содержанием кремния, также известная как электротехническая сталь с ориентированной зеренной структурой, обычно содержит от 2,9% до 3,5% кремния по весу. Добавление кремния увеличивает удельное сопротивление, что существенно снижает потери на вихревые токи в сердечниках трансформаторов. Контролируемый процесс прокатки и отжига создает текстуру Госса, выравнивая кристаллические зерна в направлении прокатки для оптимизации проводимости магнитного потока.
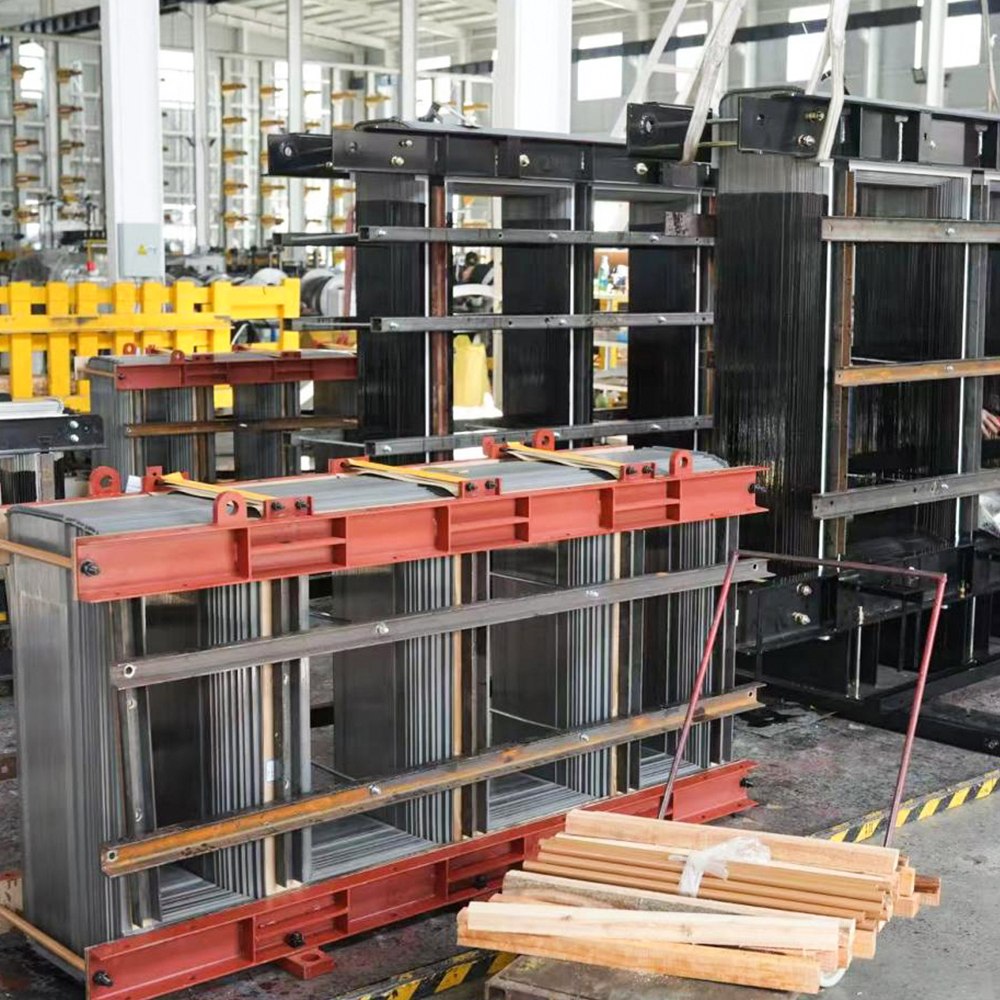
Производители трансформаторов используют этот материал для изготовления сердечников, которые минимизируют потери холостого хода и надежно работают при высоких плотностях магнитного потока. Он широко используется в силовых трансформаторах, распределительных трансформаторах и статорах больших генераторов, где магнитная эффективность напрямую приводит к экономии в эксплуатации. Однако те же металлургические свойства, которые делают эту сталь магнитоэффективной, также создают серьезные проблемы для режущих инструментов.
Компромисс: Более высокое содержание кремния улучшает магнитные характеристики, но увеличивает твердость и хрупкость, в результате чего сталь значительно труднее резать, чем обычную низкоуглеродистую сталь.
Почему стандартные лезвия плохо справляются с кремниевой сталью
Обычные режущие лезвия, обычно изготовленные из быстрорежущей стали или инструментальной стали, быстро изнашиваются при обработке текстурированной стали с высоким содержанием кремния. Три фактора ускоряют деградацию лезвий:
- Абразивное оксидное покрытие: Изоляционное покрытие, нанесенное на стальную поверхность, обладает высокой абразивностью и действует на кромку лезвия как наждачная бумага.
- Упрочнение: Сам процесс резки затвердевает зону разреза, что делает последующие разрезы все более трудными.
- Высокая твердость материала: Кремниевая сталь, твёрдость которой намного выше обычной углеродистой стали, приводит к более быстрому скруглению кромок и образованию микросколов.
Поскольку лезвие затупляется, оно не может полностью разломать материал. Вместо этого он растягивает, а затем рвет лист, создавая выраженные заусенцы по краю среза. Именно здесь твердосплавные режущие лезвия меняют экономику и качество всего процесса.
| Фактор производительности | Лезвие из быстрорежущей стали | Твердосплавное режущее лезвие |
|---|---|---|
| Твердость | от 63 до 67HRC | от 85 до 94 ЧРА |
| Износостойкость | Умеренный | Отлично |
| Стабильность края | Ярмарка | Улучшенный |
| Интервал переточки | Короткий | в 3-5 раз дольше |
| Контроль заусенцев | Быстро деградирует | последовательный |
Основные преимущества твердосплавных режущих лезвий
Лезвия из карбида вольфрама сочетают в себе чрезвычайную твердость и достаточную прочность, чтобы выдерживать большие ударные силы сдвига. Матрица из цементированного карбида обеспечивает несколько конкретных преимуществ при обработке стали с ориентированной структурой с высоким содержанием кремния:
- Увеличенный срок службы между переточками
- Стабильная геометрия кромок при длительном производстве
- Чистый излом с минимальными заусенцами и микротрещинами.
- Более высокие скорости резки без чрезмерного выделения тепла
В отличие от инструментальной стали, которая размягчается при повышенных температурах, твердый сплав сохраняет твердость при высоких термических и механических нагрузках. Хотя первоначальная стоимость заготовки твердосплавного полотна превышает стоимость лезвия из быстрорежущей стали, стоимость одного разреза значительно ниже. Меньшее количество замен лезвий означает меньшее время простоя, меньшее количество отходов и меньшие трудозатраты на замену инструмента.
Как качество резки влияет на производительность сердечника трансформатора
Высота заусенцев и качество кромки напрямую определяют, будет ли сердечник трансформатора соответствовать целевым показателям магнитных потерь. Чрезмерные заусенцы создают электрический контакт между соседними пластинами, позволяя протекать межламинарным токам и увеличивая потери на вихревые токи. Твердосплавные лезвия создают чистую, квадратную поверхность среза, сохраняя высоту заусенцев ниже допустимых порогов и сохраняя изоляцию между пластинами.
Листы точной резки также улучшают коэффициент штабелирования. Гладкие, плоские края позволяют пластинам плотно прилегать друг к другу, увеличивая эффективную площадь поперечного сечения сердечника и уменьшая количество листов, необходимых для достижения целевого поперечного сечения магнитного потока.
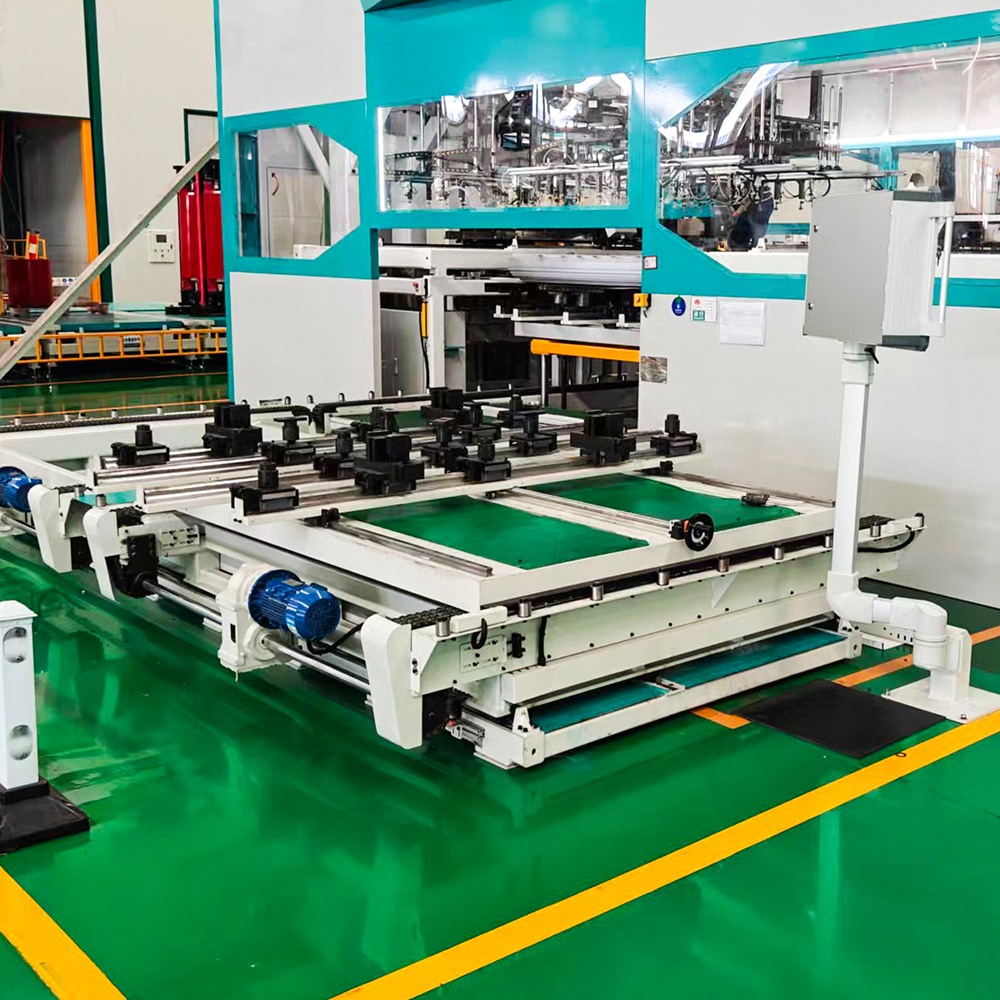
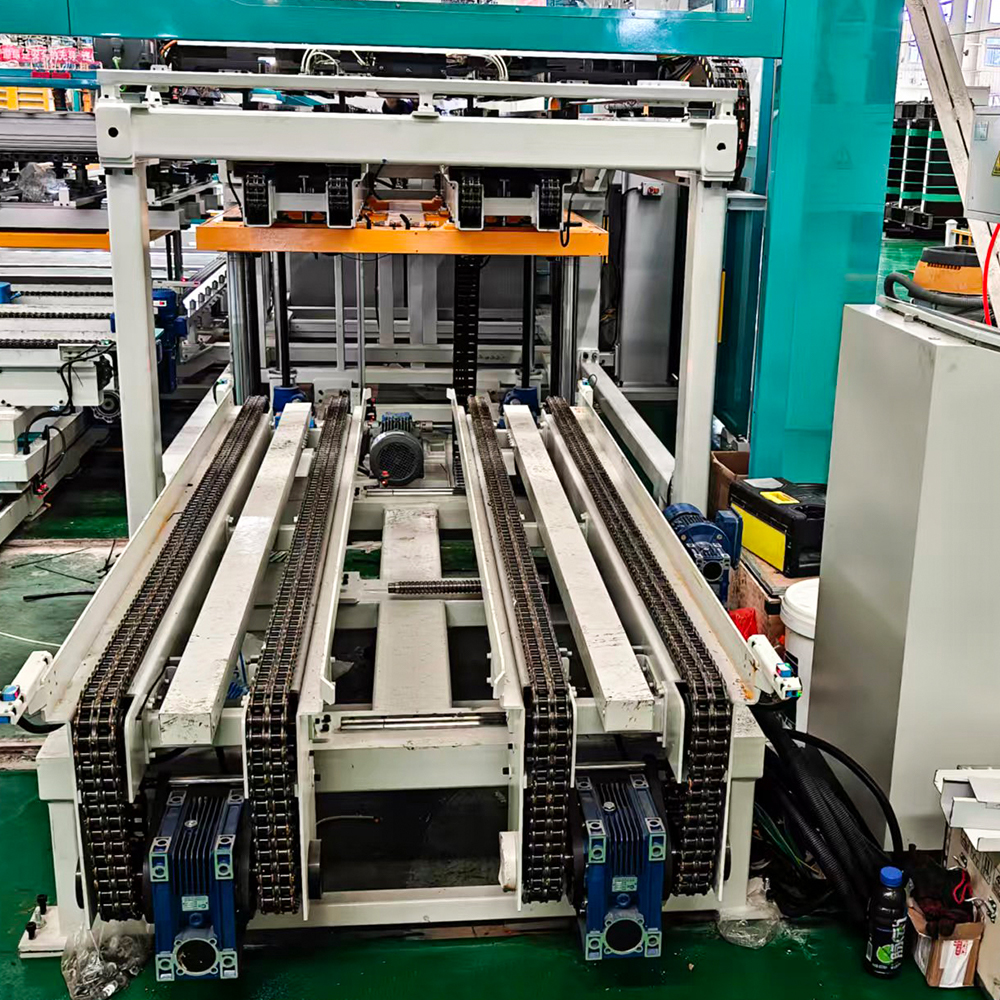
 ZXD-440 Автоматическая линейная линия для укладки сердечников трансформаторов Эта линия соединяется непосредственно с линией поперечной резки, что позволяет одновременно резать и штабелировать без ручной обработки. Это обеспечивает постоянную точность размеров всех слоев, что имеет решающее значение для последующих автоматических операций штабелирования. Посмотреть продукт →
Последующее оборудование, такое как автоматические линии укладки гильз, зависит от постоянства размеров поступающих листов. Лезвие, смещающееся даже на несколько микрон, создает прогрессирующие ошибки укладки, которые умножаются на тысячи слоев.
Твердосплавные лезвия на современных линиях резки кремниевой стали
Современная обработка кремнистой стали основана на высокоскоростных линиях поперечной резки, которые объединяют размотку, правку, резку и укладку в один непрерывный поток. Эти линии работают с высокой пропускной способностью, и любая замена ножей приводит к простою. Твердосплавные режущие лезвия сокращают количество остановок для технического обслуживания и обеспечивают стабильность точности, что делает их незаменимыми для автоматизированных производственных сред.
Такие производители, как Jiangsu Jingtianxia Electric Technology, поставщик линии резки кремниевой стали по длине , проектируют свои станции резки с учетом возможностей твердосплавных инструментов. Например, линия резки кремниевой стали HJDZ440 спроектирована таким образом, чтобы поддерживать жесткие допуски на размеры при больших партиях, а это именно те рабочие условия, в которых твердосплавные лезвия превосходны.
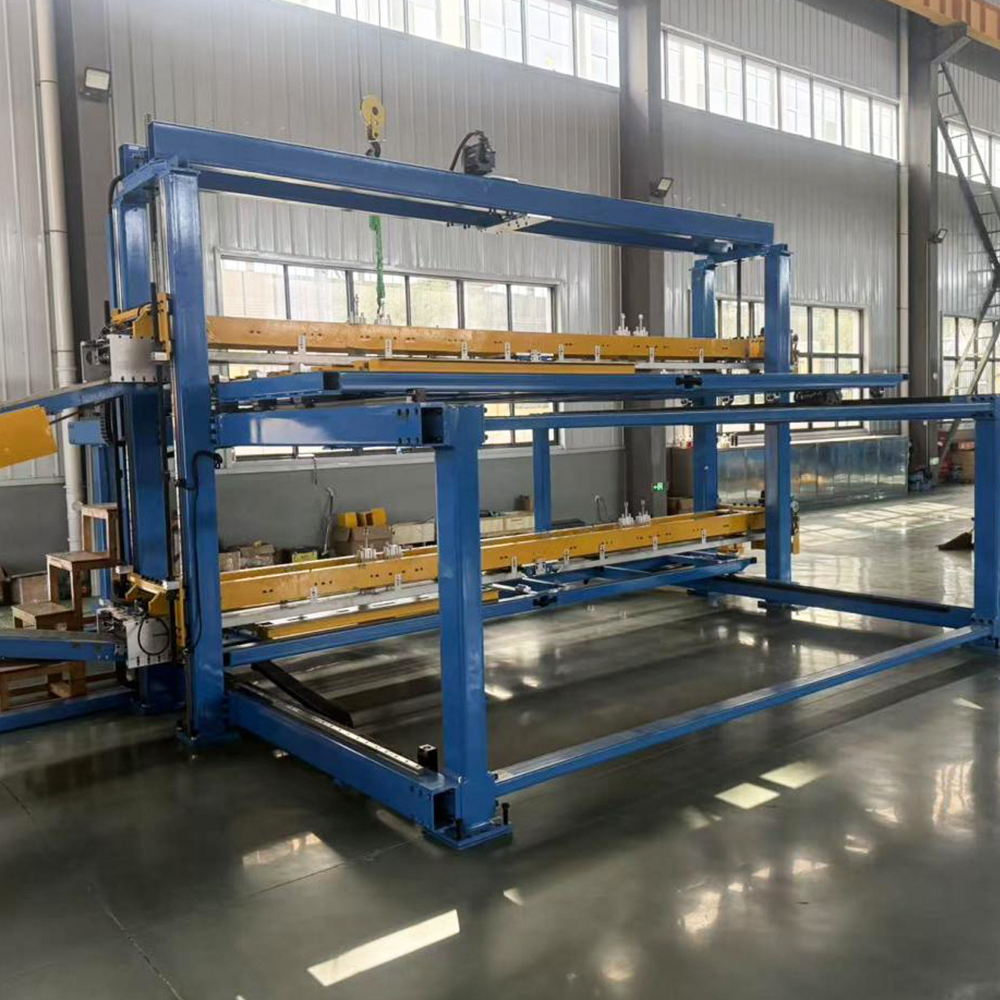 HJ-DZ-440 Линия резки кремниевой стали по длине Высокоточная линия резки с сервоуправлением Siemens и твердосплавным инструментом, обеспечивающая точность резки ±0,2 мм. Он поддерживает как автономную, так и поточную укладку, что делает его пригодным для крупносерийного производства, где качество кромки и повторяемость имеют важное значение. Посмотреть продукт →
Для операций с более узкой шириной полосы или меньшим диапазоном толщины линия резки кремнистой стали HJDZ300 делает такой же акцент на качестве кромки и повторяемости, снова полагаясь на твердосплавные режущие лезвия для достижения стабильных результатов.
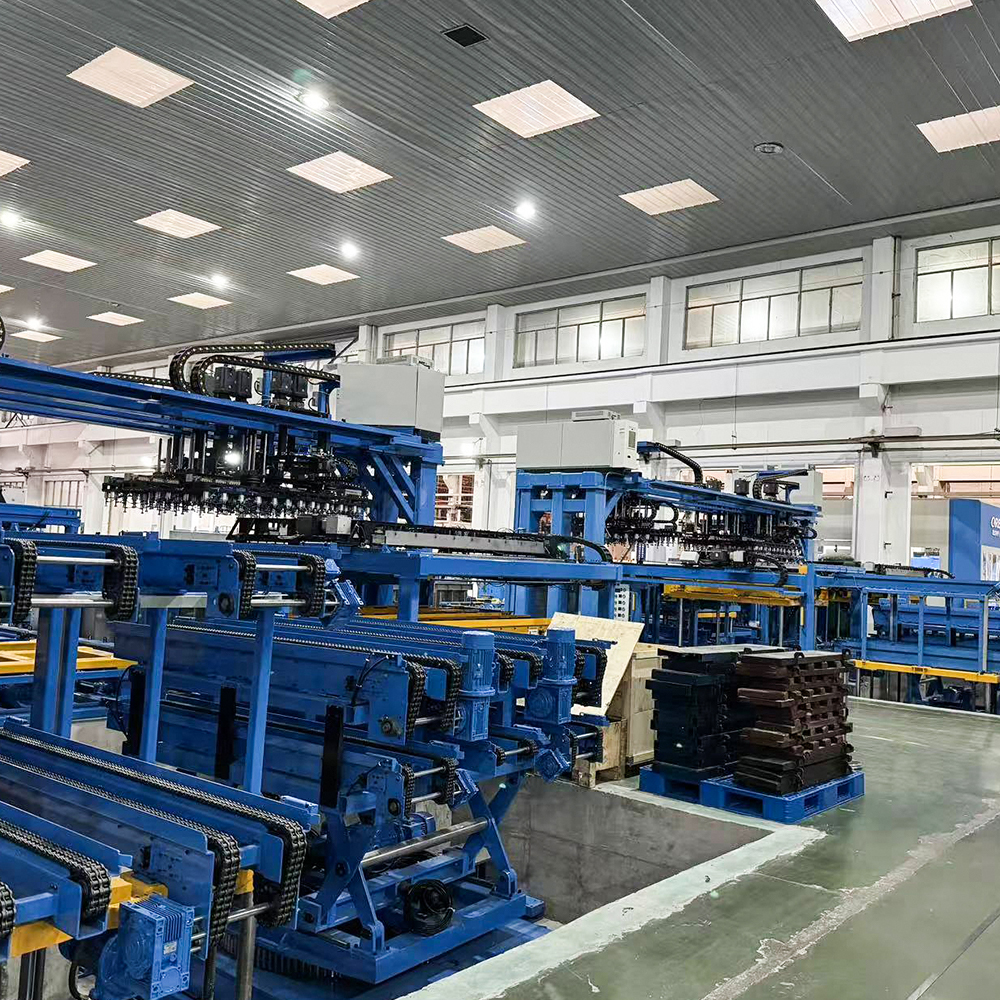 Линия резки кремниевой стали HJ-DZ-300 Компактная линия резки, предназначенная для малых и средних производителей трансформаторов, ширина обработки до 300 мм. Он обеспечивает ту же точность, что и более крупные модели, с точностью с сервоприводом и низким уровнем шума, что идеально подходит для мелкосерийного производства различных видов продукции. Посмотреть продукт →
Выбор подходящей марки и геометрии твердого сплава
Не все твердосплавные лезвия работают одинаково. Эффективная обработка текстурированной стали с высоким содержанием кремния зависит от соответствия марки и геометрии конкретным параметрам линии.
Твердый сплав
Более высокое содержание кобальта увеличивает ударную вязкость, но снижает твердость; более низкое содержание кобальта улучшает износостойкость, но увеличивает хрупкость. В большинстве случаев резки кремниевой стали используются сплавы с содержанием кобальта от 6% до 15%, обеспечивающие баланс между ударопрочностью и долговечностью кромки.
Геометрия лезвия
- Передний угол и угол зазора контролируют распределение напряжения во время резки.
- Стабильная режущая кромка с контролируемым радиусом заточки предотвращает сколы при первом контакте.
- Достаточный задний зазор снижает трение между лезвием и зачищаемым листом.
Увеличение срока службы лезвия за счет технического обслуживания
Регулярный осмотр и своевременная переточка поддерживают твердосплавные ножницы в оптимальном состоянии. Лезвия следует переточить до того, как станет видно разрушение кромки, поскольку скрытые микросколы ускоряют дальнейшее повреждение. Прецизионное шлифовальное оборудование и квалифицированные операторы необходимы для воссоздания исходной геометрии резания без ожогов при шлифовании.
Смазка и момент затяжки также влияют на стабильность лезвия, поэтому операторы должны следовать спецификациям производителя машины для каждой линии резки. Наличие запасного комплекта лезвий наготове сокращает время аварийных простоев и делает плановую перезаточку рутинной частью производственного планирования.
Часто задаваемые вопросы
Вопрос 1: Как часто следует затачивать твердосплавные режущие лезвия?
Интервал переточки зависит от марки материала, толщины полосы, скорости резки и качества лезвия. Для стали с высоким содержанием кремния в нормальных производственных условиях твердосплавные лезвия обычно служат в три-пять раз дольше, чем лезвия из быстрорежущей стали, с интервалами непрерывной работы обычно от нескольких недель до месяцев.
Вопрос 2: Могут ли твердосплавные лезвия работать со всеми марками кремнистой стали?
Да, при правильном выборе сплава и геометрии кромки твердосплавные лезвия могут резать текстурированную, с высоким содержанием кремния и даже полуобработанную электротехническую сталь. Однако оптимальная марка твердого сплава может варьироваться в зависимости от твердости конкретного материала и типа покрытия.
В3: Почему появляются заусенцы даже на твердосплавных лезвиях?
Образование заусенцев может произойти из-за неправильного зазора лезвия, износа защитного кожуха лезвия или смещения опоры листа. Твердосплавные лезвия снижают частоту заусенцев, но не могут компенсировать механическое смещение в стригальной машине. Регулярное техническое обслуживание всей станции стрижки остается жизненно важным.
Обработка стали с высоким содержанием кремния и текстурой ориентированной стали не оставляет места для компромиссов. Выдающиеся магнитные свойства материала предъявляют исключительные требования к режущим инструментам, и только твердосплавные режущие лезвия неизменно обеспечивают стабильность кромки, износостойкость и резку без заусенцев, необходимые для современного производства сердечников трансформаторов. Эволюция модернизированное интеллектуальное технологическое оборудование продолжает укреплять этот подход, ориентированный на точность, и для производителей, изучающих автоматизированное производство стержней, выбор материала лезвия является не второстепенным решением в отношении расходных материалов, а стратегическим фактором, который определяет качество сердечника, время безотказной работы производства и долгосрочные эксплуатационные расходы.
-
Мобильный
+86-18351152766
-
Эл. почта
479279940@qq.com
-
Адрес
Парк № 3, деревня Цзянцунь, город Лянсюй, район Цзянъянь, город Тайчжоу, провинция Цзянсу, Китай


Авторские права © Jiangsu Jingtianxia Electric Technology Co., Ltd. Все права защищены.Специализация на производстве сердечников трансформаторов