
Линии штабелирования и сборки стержней: точность, процесс и производительность
Изготовление сердечников трансформаторов представляет собой один из наиболее ответственных процессов в производстве электрооборудования. Производительность, эффективность и надежность трансформатора фундаментально зависят от того, насколько точно уложен и собран его сердечник. Линии штабелирования и сборки стержней превратились из ручных трудоемких операций в высокоавтоматизированные системы с цифровым управлением, которые обеспечивают беспрецедентную точность и последовательность. В этой статье рассматриваются технические аспекты укладки стержней, эволюция сборочных линий и измеримые преимущества современной автоматизации.
Понимание укладки сердечников при производстве трансформаторов
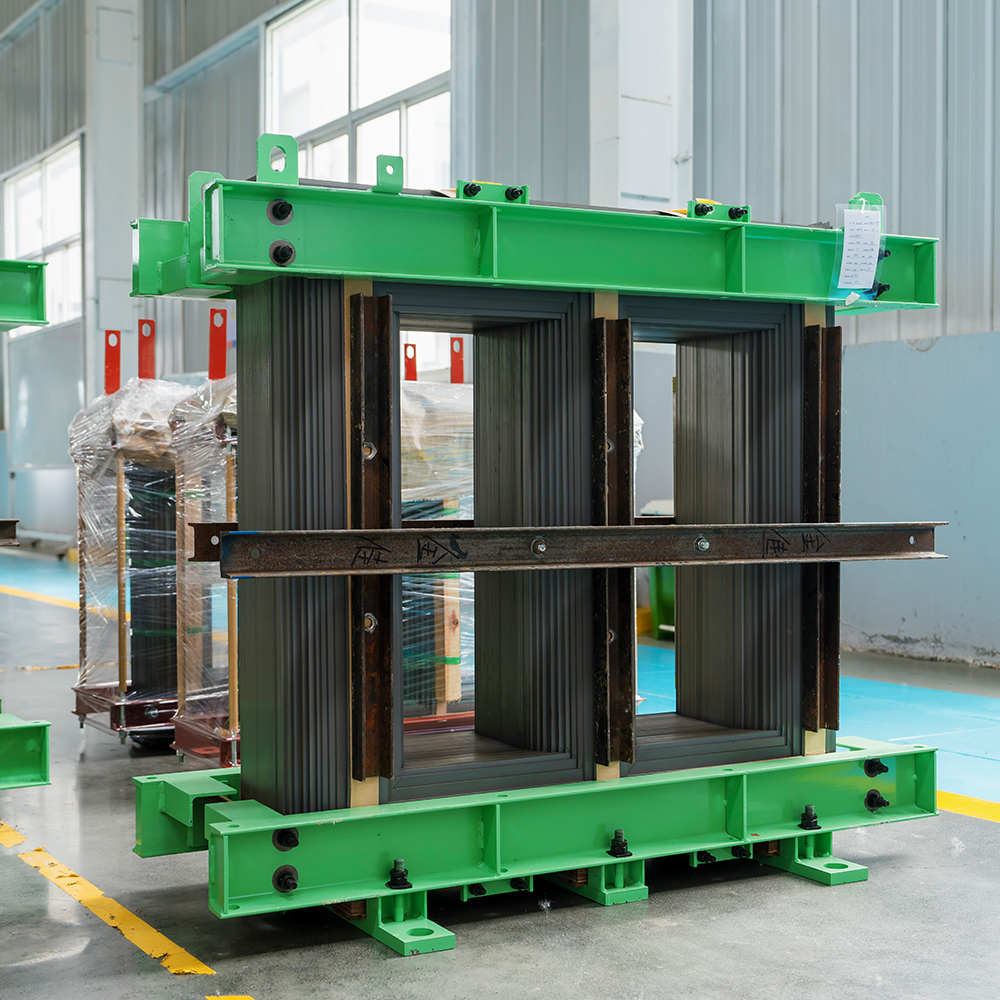
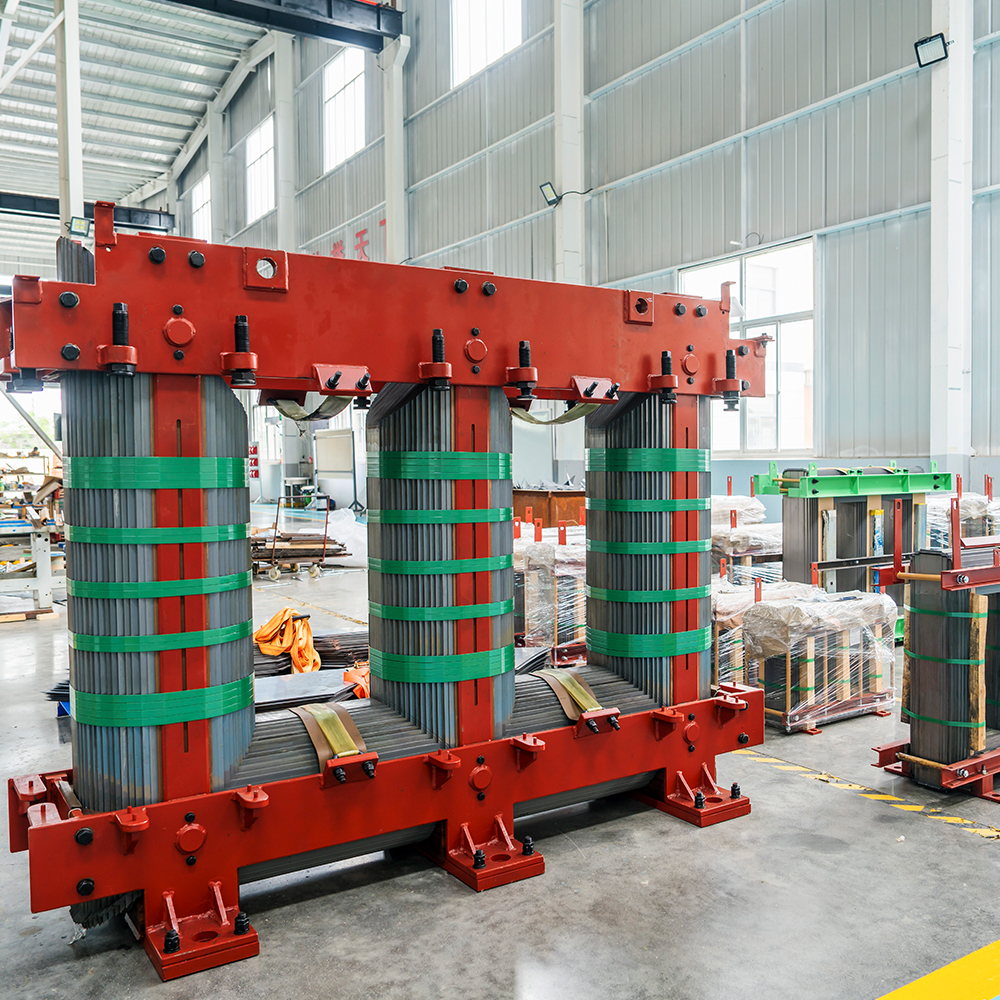
Укладка сердечников — это процесс сборки тонких листов текстурированной электротехнической стали в полный сердечник трансформатора. Эти пластины, обычно толщиной 20 или тоньше, покрыты изоляционным материалом с каждой стороны, чтобы минимизировать потери на вихревые токи. Сердечник обеспечивает замкнутый путь для магнитного потока, связывающего первичную и вторичную обмотки, что делает его конструкцию критически важной для производительности трансформатора.
Фундаментальные принципы построения ядра
Ядро должно удовлетворять нескольким техническим требованиям:
- Непрерывность магнитного пути: Пластины должны быть выровнены для создания непрерывных магнитных цепей.
- Минимальные воздушные зазоры: Ступенчатые соединения внахлест требуют зазоров менее 2 мм, чтобы предотвратить утечку флюса и локальный нагрев.
- Контроль заусенцев: Необходимо свести к минимуму возможность нарезания тонкой стальной резьбы во избежание частичного разряда в маслонаполненных трансформаторах.
- Прямоугольность и перпендикулярность: Магнитные цепи должны поддерживать точные геометрические соотношения.
- Герметичность стека: Правильное сжатие снижает уровень шума и предотвращает повреждения, вызванные вибрацией.
Ключевая идея: Зазор в соединениях ступеней внахлест напрямую коррелирует с КПД трансформатора. Даже незначительные смещения могут увеличить потери холостого хода на 3–5 % и повысить уровень рабочего шума на несколько децибел. Современные автоматизированные системы предназначены для поддержания микронной точности на тысячах слоев ламинирования.
Материалы для ламинирования сердцевины и их влияние на штабелирование
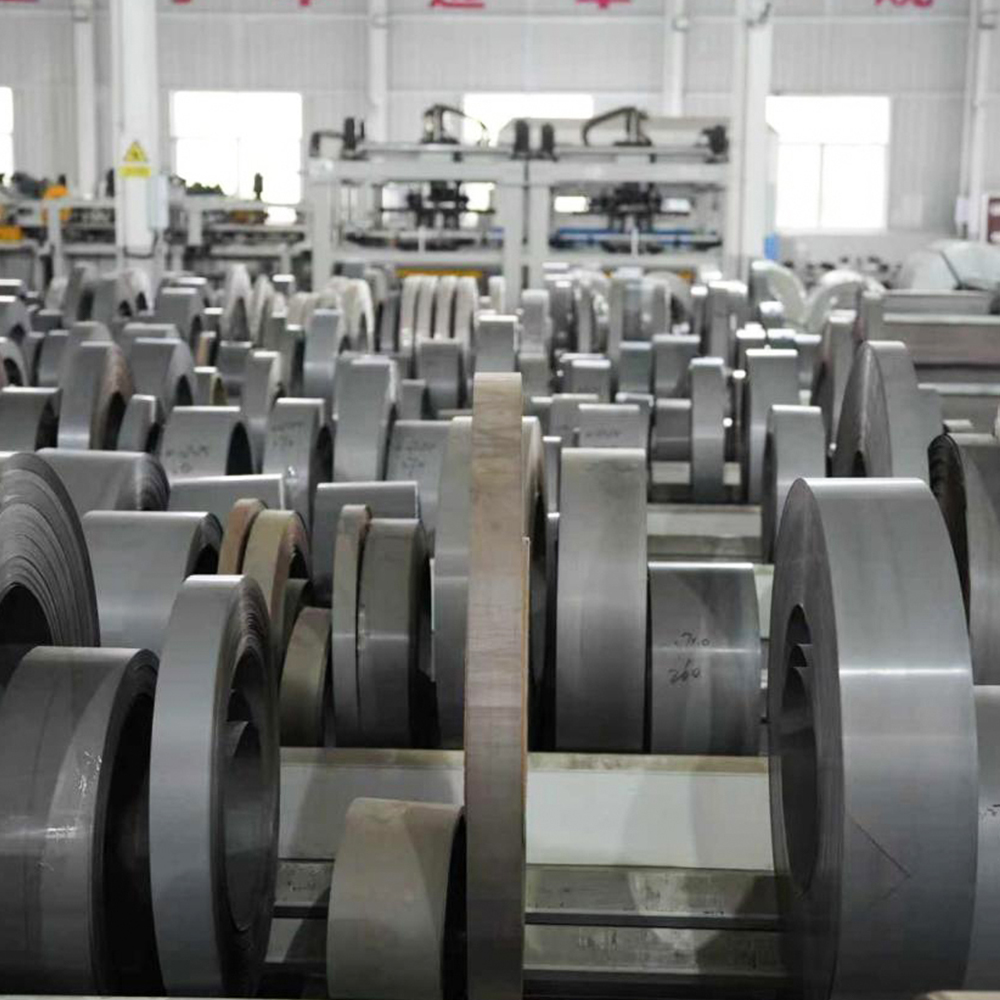
Выбор основного материала существенно влияет на процесс укладки. В сердечниках трансформаторов используется высококачественная текстурированная электротехническая сталь с небольшим процентом кремния для уменьшения потерь на гистерезис. Материал раскатывают в тонкие листы и покрывают изолирующими слоями, чтобы минимизировать потери на вихревые токи.
| Материальная собственность | Влияние на штабелирование | Качество |
|---|---|---|
| Ориентация зерна | Определяет углы резки и направление штабелирования. | Должен поддерживать постоянную ориентацию магнитных свойств. |
| Изоляционное покрытие | Влияет на методы склеивания и давление укладки. | Должен оставаться неповрежденным во время транспортировки |
| Допуск по толщине | Влияет на точность высоты штабеля | Совокупные изменения толщины влияют на окончательные размеры. |
| Уровень краевых заусенцев | Требуется режущее оборудование с точным контролем. | Непосредственно влияет на герметичность штабелирования и целостность изоляции. |
Процесс укладки должен учитывать эти характеристики материала, сохраняя при этом выравнивание тысяч слоев. Даже при использовании высококачественных материалов метод укладки существенно влияет на конечные характеристики трансформатора.
Ручное и автоматическое штабелирование
Отрасль в значительной степени перешла от ручной укладки к автоматизированным системам. Хотя ручная укладка по-прежнему распространена в некоторых приложениях, она создает проблемы, присущие автоматизированным линиям.
Характеристики ручного штабелирования
- Трудоемкий и длительный процесс
- Склонен к человеческим ошибкам и непоследовательности.
- Переменная плотность стопы и качество выравнивания
- Низкая производительность и более высокие затраты на рабочую силу
- Во многом зависит от технических навыков и подготовки
Преимущества автоматического штабелирования
- Стабильное и воспроизводимое качество штабелирования на протяжении всего производственного цикла.
- Исключение человеческой ошибки при укладке ламинации
- Значительно более высокая производственная мощность
- Снижение потерь на холостом ходу и снижение рабочего шума.
- Снижение затрат на рабочую силу и повышение безопасности на рабочем месте
Отраслевой ориентир: Автоматизированные системы укладки сердечников продемонстрировали снижение шума примерно на 5 децибел и снижение потерь на холостом ходу примерно на 5% по сравнению с укладкой сердечников вручную. Эти улучшения представляют собой значительную экономию в эксплуатации на протяжении всего срока службы трансформатора.
Автоматизированные системы укладки стержней: архитектура и эксплуатация
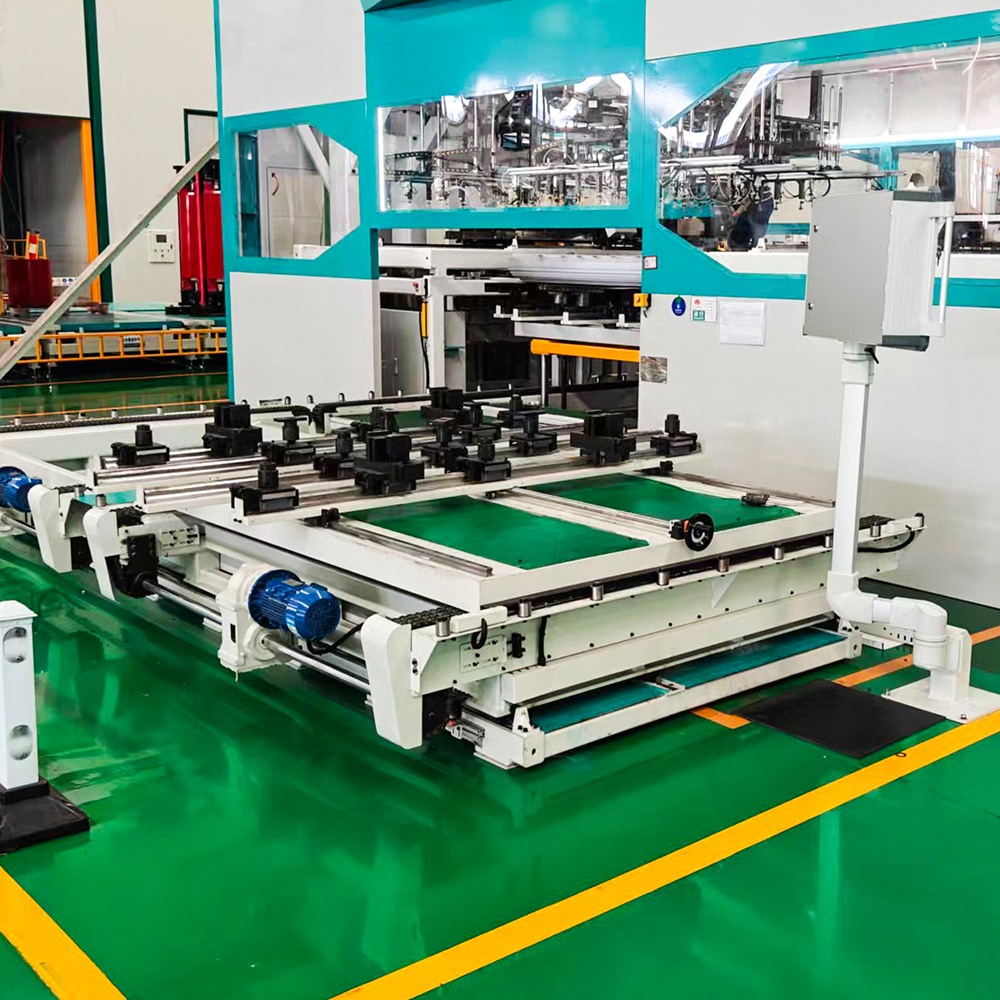
Современный Линии штабелирования и сборки стержней интегрируйте прецизионную резку с автоматизированной укладкой в непрерывный или полунепрерывный процесс. Серия autostack GEORG иллюстрирует возможности современных систем.
Компоненты системы
- Размотка и кормление: Рулоны электротехнической стали разматываются и под контролем натяжения подаются в систему резки.
- Прецизионная резка: Режущие блоки с сервоприводом производят ламинирование с микронной точностью и контролируемым уровнем заусенцев.
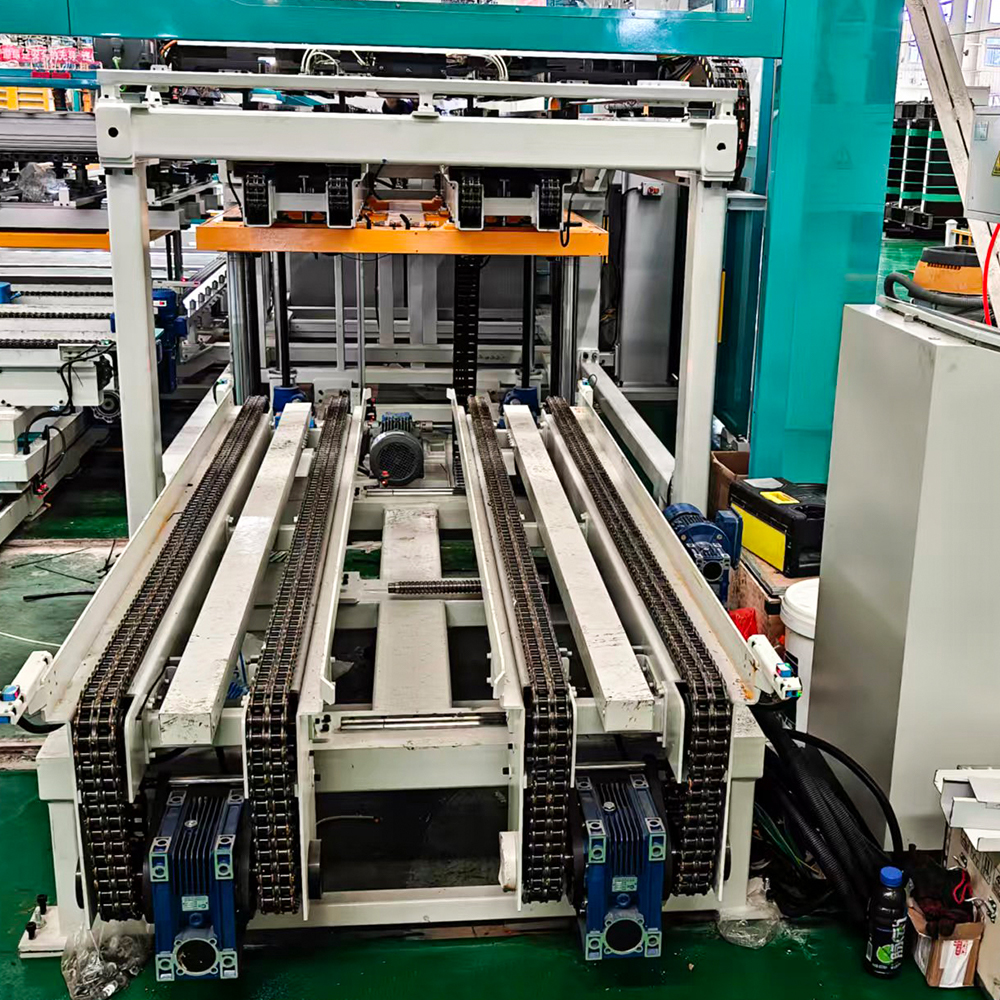
- Промежуточная транспортировка: Разрезанные ламинаты транспортируются к местам штабелирования с помощью специализированных конвейерных систем.
- Интеграция электронного укладчика: Автоматические укладчики точно позиционируют каждую пластину на растущей стопке.
- Прессование и обвязка: Заполненные стопки сжимаются и сохраняются для дальнейшей обработки.
Последовательность укладки для сердечников E-типа
Типичная автоматизированная последовательность штабелирования следует систематической схеме:
- Пластины центральной ножки подаются и помещаются в E-стек.
- Штабелирующие конвейеры меняют положение для приема наружных пластин.
- Внешние слои ветвей нанесены на обе стороны сердечника.
- Нижние пластины траверсы поворачиваются и располагаются у основания.
- Пластины верхнего ярма складываются в отдельную стопку.
- Процесс повторяется для каждого слоя, слой за слоем создавая ядро.
Эта последовательность действий, выполняемая сотни или тысячи раз на ядро, требует точной координации работы нескольких конвейеров и систем позиционирования. Современные линии достигают такой координации благодаря интегрированному управлению данными и контролю в режиме реального времени.
Контроль качества при укладке стержней
Обеспечение качества при укладке имеет важное значение для достижения целевых показателей производительности трансформатора. На протяжении всего процесса необходимо отслеживать и контролировать несколько критических параметров.
Критические параметры качества
- Точность высоты стека: Должны соответствовать проектным характеристикам в пределах жестких допусков.
- Выравнивание слоев: Каждый ламинат должен быть расположен точно относительно нижнего слоя.
- Согласованность разрыва: Зазоры между ступенями нахлеста должны оставаться менее 2 мм по всем стыкам.
- Контроль заусенцев: Заусенцы, вызванные резанием, должны быть сведены к минимуму, чтобы предотвратить частичный разряд.
- Герметичность стека: Сжимающая сила должна быть приложена равномерно по всему сердечнику.
- Прямоугольность: Магнитные цепи должны поддерживать перпендикулярные отношения.
Методы измерения и проверки
- Лазерные измерительные системы для мониторинга высоты и положения в режиме реального времени
- Системы технического зрения для проверки размеров
- Обратная связь датчика для контроля силы во время нажатия
- Регистрация данных для отслеживания и оптимизации процессов
- Проверка размеров после суммирования с использованием измерения координат
Эти меры контроля качества эффективны только в том случае, если они интегрированы в сам процесс штабелирования. Автоматизированные линии с системами обратной связи от датчиков могут обнаруживать и корректировать отклонения в режиме реального времени, обеспечивая стабильное качество каждого производимого стержня.
Инновации в технологии укладки стержней
Последние инновации в технологии штабелирования стержней изменили производственную среду. Разработка интеллектуальных, полностью автоматических производственных линий представляет собой важную веху в отрасли.
Цифровая интеграция и Индустрия 4.0
Современный core stacking lines feature direct data transfer from cutting systems to stacking equipment. This integration enables:
- Цифровая настройка параметров для различных моделей трансформаторов
- Быстрое переключение между спецификациями продукта
- Автоматическая регулировка углов резки и последовательности штабелирования.
- Сбор данных в реальном времени для контроля качества
- Централизованное цифровое управление всем производственным процессом
Автономное и линейное стекирование
- Встроенное штабелирование: Система штабелирования интегрирована непосредственно с линией резки, что обеспечивает непрерывное производство. Подходит для крупносерийного стандартизированного производства стержней.
- Автономное штабелирование: Пакеты стержней собираются отдельно от процесса резки. Это обеспечивает более гибкое планирование и подходит для более крупных и сложных ядер.
Оба подхода предлагают явные преимущества, и выбор зависит от производственных требований, размера ядра и объема. Некоторые производители используют гибридные подходы для максимизации эффективности различных продуктовых линеек.
Преимущества производительности от прецизионной укладки сердечников
Точность укладки сердечников напрямую приводит к повышению производительности трансформатора. Автоматизированные линии укладки обеспечивают стабильные и измеримые преимущества, которые влияют на весь жизненный цикл трансформатора.
Снижение потерь без нагрузки
Точная укладка снижает магнитное сопротивление и минимизирует потери на вихревые токи. Автоматизированные системы позволяют снизить потери примерно на 5% по сравнению с укладкой вручную, что приводит к значительной экономии энергии в течение срока службы трансформатора.
Низкий рабочий шум
Постоянная герметичность и выравнивание стопки уменьшают эффекты магнитострикции, вызывающие гудение трансформатора. Для трансформаторов, построенных с использованием автоматизированных систем штабелирования, было зарегистрировано снижение уровня шума примерно на 5 децибел.
Повышенная надежность
Точная укладка снижает риск возникновения горячих точек, частичного разряда и механической усталости. Эти факторы способствуют увеличению срока службы трансформатора и снижению требований к техническому обслуживанию.
Постоянное качество
Автоматизированные линии обеспечивают одинаковый уровень качества на всех ядрах, устраняя различия, вызванные навыками или усталостью оператора. Такая согласованность необходима для соответствия строгим спецификациям клиентов и нормативным требованиям.
Столы для штабелирования стержней и оборудование
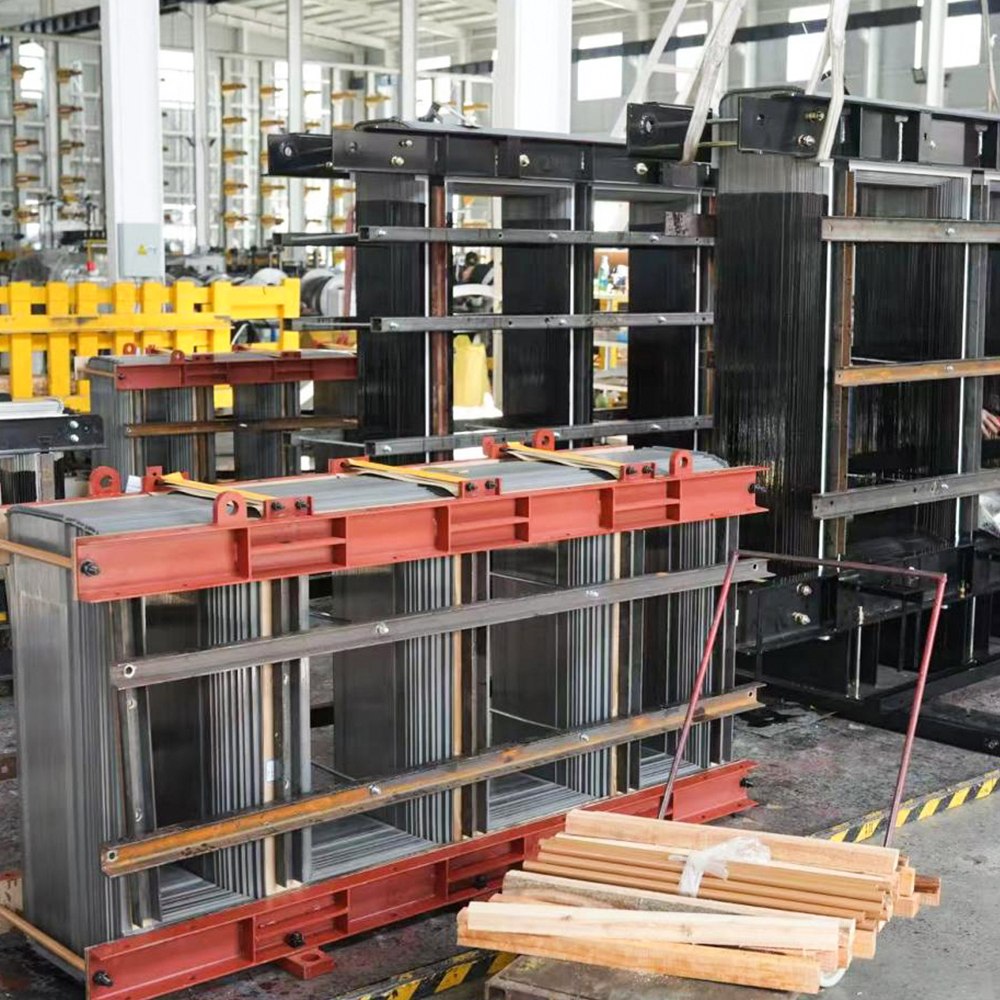
Для укладки сердечников требуется надежное оборудование, способное выдержать вес и размеры сердечников трансформатора. Столы для штабелирования обеспечивают основу как для ручных, так и для автоматизированных процессов сборки.
Ключевые характеристики оборудования
- Диапазон мощности: Столы-штабелеры выпускаются грузоподъемностью от 1 до 300 тонн и более.
- Высота штабелирования: Системы могут поддерживать высоту штабеля до 1800 мм и более.
- Количество ног: Оборудование может поддерживать ядра с количеством ног до 5.
- Методы позиционирования: Штифты для штабелирования, боковые и угловые упоры обеспечивают точное позиционирование ламината.
- Дополнительное оборудование: Прессовальные агрегаты, системы обвязки и стеллажи для предварительного штабелирования повышают эффективность производства.
Эти спецификации оборудования определяют типы и размеры трансформаторов, которые могут быть произведены. Производители выбирают оборудование, исходя из своего портфеля продукции и производственных требований.
Общие вопросы об укладке стержней и сборочных линиях
Вопрос 1: Что такое укладка сердечников при производстве трансформаторов?
Укладка сердечников — это процесс сборки тонких пластин электротехнической стали с ориентированной структурой в структуру сердечника трансформатора. Пластины точно выровнены и уложены слой за слоем, образуя целостную магнитную цепь. Этот процесс требует микронной точности для обеспечения оптимальной производительности трансформатора.
Вопрос 2. В чем разница между ручной и автоматической укладкой стержней?
При ручной укладке опытные специалисты позиционируют каждый лист отдельно, а при автоматической укладке используется прецизионное оборудование с сервоуправлением и обратной связью от датчиков. Автоматизированные системы обеспечивают более высокую согласованность, более высокую скорость производства и лучший контроль качества по сравнению с ручными методами. Большинство современных производителей трансформаторов используют автоматизированную укладку силовых трансформаторов.
Вопрос 3. Что такое ступенчатые соединения внахлест при укладке сердечников?
Ступенчатые соединения внахлест — это метод перекрытия соседних пластин сердечника для уменьшения воздушных зазоров и минимизации утечки флюса. Зазор на притире ступени должен быть не более 2 мм, чтобы предотвратить локальный нагрев и потери энергии. Правильное выравнивание ступеней имеет важное значение для эффективности трансформатора.
Вопрос 4. Какие факторы влияют на качество укладки стержней?
Критические факторы включают точность выравнивания ламината, герметичность стопки, контроль зазора в ступенчатых соединениях внахлест, уровень заусенцев от резки, перпендикулярность магнитных цепей и постоянство давления укладки. Каждый фактор необходимо тщательно контролировать для достижения оптимальных характеристик трансформатора.
Вопрос 5. Каковы преимущества автоматической укладки стержней?
Автоматизированная укладка стержней обеспечивает стабильное качество, исключает человеческие ошибки, увеличивает производственную мощность, снижает затраты на рабочую силу и повышает безопасность. Он также производит сердечники с меньшими потерями холостого хода и меньшим рабочим шумом по сравнению с сердечниками, укладываемыми вручную.
Вопрос 6: Как работает электронный штабелер при сборке ядра?
E-укладчик интегрируется с оборудованием для резки гильз и автоматически позиционирует пластины в стопке гильз. Он принимает нарезанные пластины с линии резки, транспортирует их в положение штабелирования с помощью конвейеров и укладывает с точным выравниванием. E-укладчик обеспечивает стабильное качество укладки тысяч листов.
Вопрос 7: Какова типичная последовательность укладки сердечника трансформатора E-типа?
Последовательность укладки сердцевины E-типа включает в себя чередование пластин центральной опоры с пластинами внешней опоры по определенному рисунку. Конвейеры транспортируют каждый ламинат в назначенное положение, при этом система вращается между центральным, внешним и хомутовым положениями. В этой последовательности ядро строится слой за слоем, пока не будет достигнута полная высота.
Вопрос 8: Какие меры контроля качества используются при укладке стержней?
Меры контроля качества включают в себя лазерные измерения в реальном времени для контроля высоты, системы технического зрения для проверки размеров, обратную связь от датчиков для контроля силы и регистрацию данных для отслеживания. Эти системы обнаруживают и исправляют отклонения в процессе штабелирования, обеспечивая стабильное качество.
-
Мобильный
+86-18351152766
-
Эл. почта
479279940@qq.com
-
Адрес
Парк № 3, деревня Цзянцунь, город Лянсюй, район Цзянъянь, город Тайчжоу, провинция Цзянсу, Китай


Авторские права © Jiangsu Jingtianxia Electric Technology Co., Ltd. Все права защищены.Специализация на производстве сердечников трансформаторов